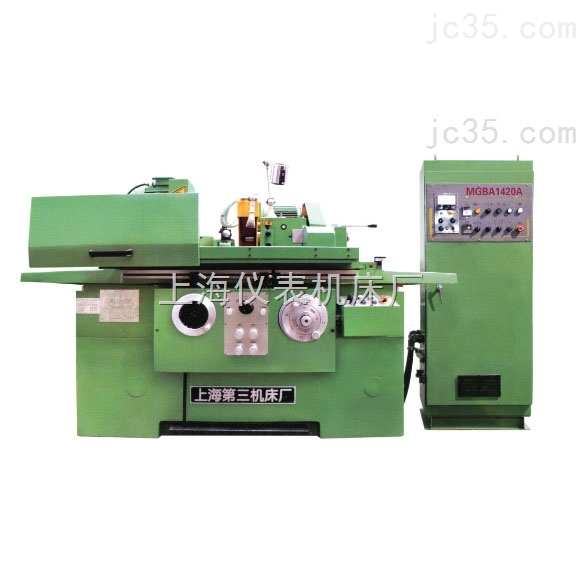
精密数控外圆磨床采用斜切磨削方式,完成多档外圆磨削的自动循环磨削。主要适用于汽车、航天、铁路等行业大批量轴类、盘类零件的加工。具有砂轮架(X轴)自动进给,粗、精磨削、工作台(Z轴)自动跳档、工作转速自动切换、自动修整砂轮及修整后自动补偿、自动测量工件及循环动作安全联锁多种功能。
精密数控外圆磨床磨削三大故障成因及其解决技巧:
一、数控外圆磨床在磨削时工件容易弯曲
解析原因:
1.在外圆磨削时磨削量太大;
2.在外圆磨床磨削时,切削液供给不充分;
预防措施:
1.适当的减少外圆磨床的背吃刀量;
2.保证切削液供给充足;
二、轴肩旁外圆尺寸较大
解析原因:
1.数控外圆磨床换向工作台停留时间太短;
2.外圆磨床砂轮磨损、砂轮外角变圆。
预防措施:
1.延长外圆磨床工作台换向的停留时间。
2.要及时修正数控外圆磨床的砂轮,保证工件磨削的精度。
三、工件两端尺寸较大呈鞍型
解析原因:
1.数控外圆磨床的砂轮余越出工件端面太少;
2.外圆磨床工作台停留时间太短;
3.磨细长轴时,顶尖顶的太紧;
4.外圆磨床的中心架水平撑块压力太大;
预防措施:
1.正确调整外圆磨床工作台上换向撞块位置,使外圆磨床砂轮越出端面为1/3-1/2的砂轮宽度。
2.正切调整外圆磨床工作台停留时间;
3.调整外圆磨床顶尖压力。
4.正确调整外圆磨床中心架水平撑块位置。


 更新时间:2025-10-16
 浏览次数:245
 我的位置: