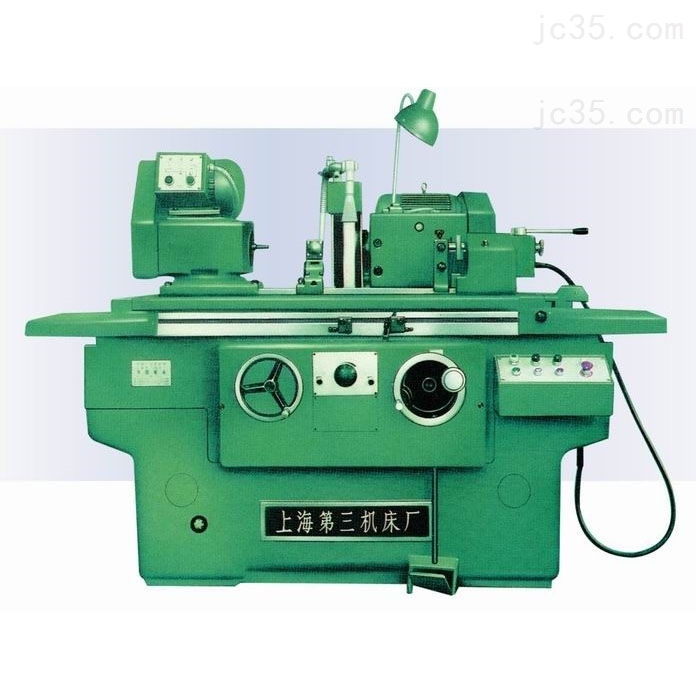
精密数控外圆磨床是一种用于高精度加工轴类、套类等回转体零件外圆表面的金属切削设备,广泛应用于汽车、轴承、液压、模具及航空航天等行业。其通过砂轮对工件进行微量切削,可实现微米级的尺寸精度和优异的表面光洁度,是制造高精度零部件的关键装备。
该设备通常由床身、头架、尾座、砂轮架、工作台、数控系统及冷却润滑系统组成。现代机型普遍采用CNC控制系统,支持多轴联动(如X/Z轴),可自动完成粗磨、精磨、无心磨、锥面磨及复杂轮廓磨削,并具备自动对刀、在线测量补偿和砂轮修整等功能,显著提升加工一致性与效率。
一、典型操作步骤
1.开机前检查:确认润滑油箱油位正常,冷却液充足且清洁;检查砂轮有无裂纹或松动,防护罩完好;清理工作台及导轨上的杂物。
2.装夹工件:将工件安装在头架与尾座之间,使用顶尖、卡盘或专用夹具固定,确保同轴度;对于细长轴,可加装中心架以提高刚性。
3.安装与平衡砂轮:根据加工要求选择合适粒度和硬度的砂轮,安装后必须进行静/动平衡,防止高速旋转时振动影响精度或造成安全事故。
4.对刀与参数设定:通过手动或自动方式使砂轮靠近工件,设定起始位置;在数控系统中输入加工程序,包括磨削余量、进给速度、修整周期等参数。
5.试磨与测量:执行试运行,测量工件直径、圆度及表面粗糙度;根据结果调整补偿值,直至首件合格。
6.正式加工:启动自动循环,设备按程序完成磨削;过程中注意观察声音、振动及冷却效果,发现异常立即停机。
7.完工处理:加工结束后,关闭砂轮和冷却泵,取下工件;清理切屑和砂轮粉尘,关闭总电源。
二、使用后的维护与保养
1.日常清洁:每次使用后彻底清除工作台、砂轮罩、导轨及冷却箱内的磨屑和污垢,防止堆积影响运动精度或堵塞过滤系统。
2.导轨与丝杠润滑:按设备要求定期加注导轨油或润滑脂,确保各运动部件润滑良好;自动润滑系统需检查油路是否畅通。
3.砂轮与修整器维护:定期检查金刚石修整笔磨损情况,及时更换;保持修整器清洁,确保修整轨迹准确。
4.冷却系统管理:每周清洗冷却液滤网和水箱,防止细菌滋生和管路堵塞;长期停用应排空冷却液,避免腐蚀。
5.电气系统保养:保持电柜干燥、通风,定期清理风扇和散热片灰尘;检查电缆接头是否松动,编码器信号是否稳定。
6.精度校验:每3–6个月检测主轴跳动、工作台直线度及重复定位精度,必要时进行补偿或专业维修。
7.长期停机防护:若设备闲置超过一周,应全面清洁后涂防锈油,覆盖防尘罩,并定期通电空运行,防止电子元件受潮老化。
精密数控外圆磨床是高价值、高精度设备,其性能发挥不仅依赖先进控制系统,更离不开规范操作与科学维护。只有将“精用”与“细养”相结合,才能确保其长期稳定运行,持续产出符合严苛公差要求的优质零件。


 更新时间:2026-02-10
 浏览次数:355
 我的位置: